
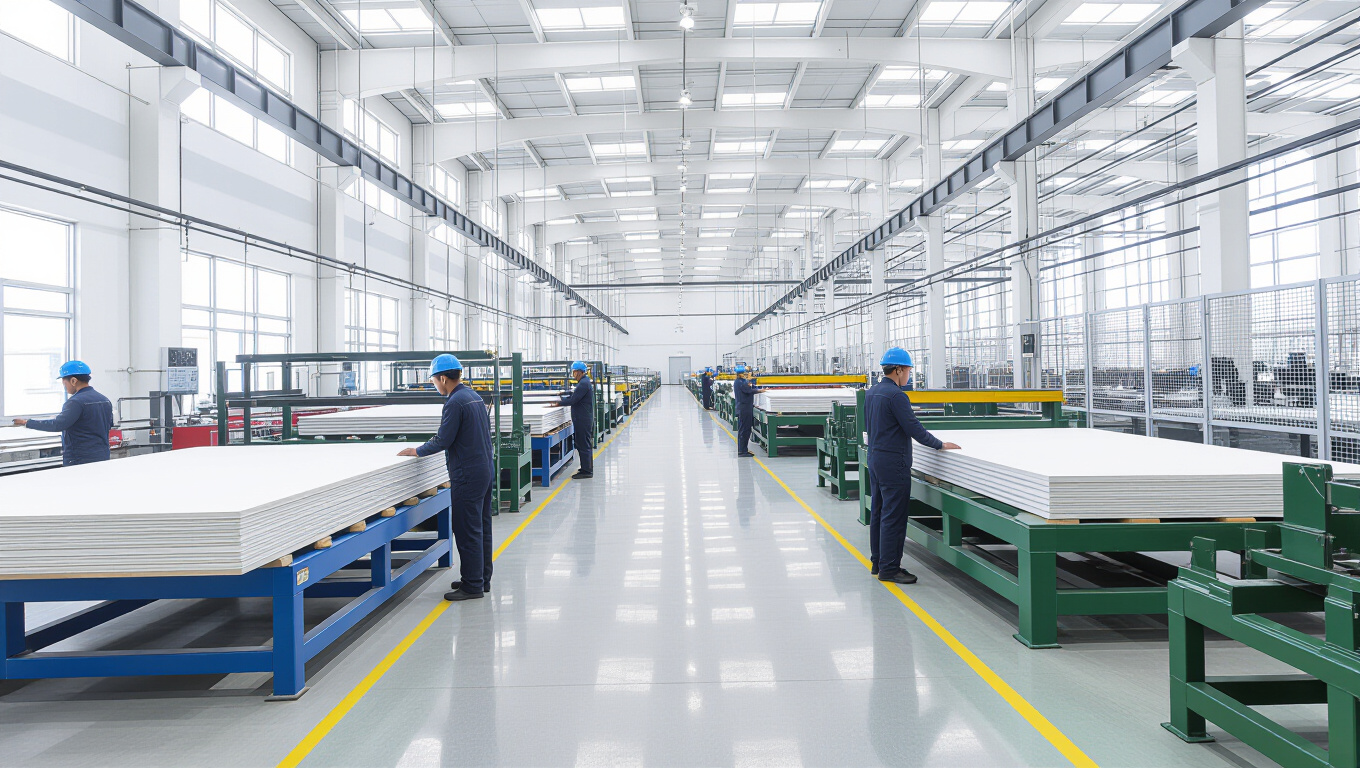
Производство сэндвич-панелей: текущие процессы и мощности
Производство сэндвич-панелей в регионе характеризуется непрерывным циклом от подготовки сырья до готовой продукции. В основе технологического процесса лежит формирование несущего каркаса, заполнение утеплителем и нанесение лицевых покрытий. На линиях применяются автоматизированные узлы резки, сварки и сборки, что обеспечивает точность стыков, ровность поверхности и повторяемость параметров теплоизоляции. Контроль параметров ведется на каждом этапе и фиксируется в технологической документации.
Мощности отрасли зависят от типа панелей и объема выпуска. Современные производственные комплексы демонстрируют высокий уровень автоматизации, используют конвейеры, роботы-манипуляторы и системы мониторинга, что позволяет на смену выпускать значительные площади панелей. В регионе встречаются линейки с разной конфигурацией: модульные площади, гибкие настройки под заказ, а также адаптация под местные регуляторные требования.
Технологии и оборудование
Современные линии объединяют подготовку материалов, резку заготовок, сборку и сушку слоев. Автоматизация включает роботизированные манипуляторы, конвейеры транспортировки, Поликарбонат и лазерную резку. Контроль параметров ведется через датчики теплопроводности, толщины и прилегания—это обеспечивает однородность слоя и минимальные отклонения по геометрии.
- Подготовка сырья и резка металла
- Укладка слоя утеплителя
- Монтаж лицевых покрытий
- Склеивание и прессование
- Контроль качества и упаковка
Сырьё и состав панелей
Сырьё для панелей включает пенополистирол, минеральную вату, металлопрокат и покрытия. Сэндвич-панель состоит из несущего каркаса, слоя утеплителя и лицевых покрытий. Пенополистирол обладает теплопроводностью в диапазоне 0,032–0,042 Вт/(м·К) и плотностью 12–40 кг/м³; минеральная вата обеспечивает огнестойкость и звукопоглощение, сохраняет форму при температурах до 250–500 градусов в зависимости от марки. Лицевые покрытия требуют устойчивости к коррозии и ультрафиолету; чаще используются оцинкованные или алюминиевые листы.
| Компонент | Материал | Функция/Свойство |
|---|---|---|
| Несущий каркас | металлопрокат | образование конструкции, сохранение формы |
| Утеплитель | пенополистирол / минеральная вата | теплоизоляция, звукоизоляция |
| Лицевые покрытия | оцинкованный металл / алюминий | защита от внешних воздействий, декоративная функция |
«Ключевые параметры, влияющие на эксплуатационные характеристики панелей, — прочность на изгиб и коэффициент теплопередачи»
Стандарты, сертификация и экологические требования
Стандарты качества
К основным требованиям относятся прочность на изгиб, герметичность стыков и соответствие теплоизоляционным свойствам. Продукция подлежит сертификации по национальным и международным стандартам, включая требования к системе менеджмента качества ISO 9001:2015 и экологическим аспектам по ISO 14001:2015. В части характеристик теплоизоляции применяются нормативы по коэффициенту теплопередачи и устойчивости к влаге, что регламентирует выбор утеплителя и толщину панелей.
Экологические нормы и безопасность
Экологические нормы охватывают вопросы выбросов пыли, шума, утилизации отходов и повторного использования материалов. Безопасность на производстве включает требования к хранению сырья, маркировке опасных веществ и электробезопасности оборудования. Регуляторная среда требует регистраций и аудитов, а также соблюдения нормативов энергопотребления и контроля за качеством воздуха в цехах.
Логистика, цепочки поставок и рынок
Поставщики и импорты
Сырьё для панелей поступает как локально, так и через импортиируемые поставки. Основные материалы — пенополистирол, минеральная вата, металлопрокат и покрытия. Логистические схемы ориентированы на бесперебойную поставку на склады и организации сборочных линий, использование автомобильной и железнодорожной инфраструктуры для перемещения материалов между производителями и потребителями.
- Снабжение сырья
- Передача готовой продукции
- Контроль запасов и график поставок
Риски и перспективы отрасли
К рискам относятся перебои поставок, изменения нормативной базы и энергозависимость производственного цикла. Меры снижения включают диверсификацию поставщиков, развитие локальных цепочек поставок, внедрение энергосберегающих технологий и оптимизацию запасов. Возможности локализации цепочек поставок связаны с ростом спроса на региональные решения и целевой настройкой на соответствие регуляторным требованиям.
- Диверсификация поставщиков
- Локализация производственных цепочек
- Энергоэффективные технологии